

Ako zabrániť tvorbe dutín v spájkovacom spoji vo vákuovej spájkovacej peci?
Oct 04, 2026
Ako dodávateľ vákuových spájkovacích pecí chápem zásadný význam výroby vysokokvalitných spájkovaných spojov. Jedným z najbežnejších problémov v procese spájkovania je vytváranie dutín v spájkovacom spoji. Dutiny môžu výrazne znížiť pevnosť, integritu a výkon spájkovanej zostavy, čo vedie k potenciálnym poruchám konečného produktu. V tomto blogu sa podelím o niekoľko účinných stratégií na zabránenie vzniku dutín v spájkovacom spoji pri použití vákuovej spájkovacej pece.
Pochopenie príčin dutín v spájkovaných spojoch
Predtým, ako sa ponoríme do metód prevencie, je nevyhnutné pochopiť, čo spôsobuje dutiny v spájkovaných spojoch. Existuje niekoľko faktorov, ktoré môžu prispieť k tvorbe dutín:
- Zachytenie plynu: Počas procesu spájkovania sa môžu v spoji zachytiť plyny. Tieto plyny môžu pochádzať zo základných materiálov, spájkovacieho kovu alebo atmosféry v peci. Napríklad, ak majú základné materiály povrchové nečistoty, ako je olej, mastnota alebo oxidy, môžu sa počas zahrievania rozkladať a uvoľňovať plyny.
- Nedostatočné zvlhčenie: K zlému zmáčaniu dochádza, keď sa spájkovací kov nerozprestiera rovnomerne po základných materiáloch. Môže to byť spôsobené nesprávnou prípravou povrchu, nesprávnym výberom prídavného kovu na spájkovanie alebo nevhodnou teplotou spájkovania. Ak je zmáčanie nedostatočné, môžu sa medzi prídavným kovom a základnými materiálmi vytvárať medzery a dutiny.
- Problémy s kapilárnou činnosťou: Kapilárne pôsobenie je zodpovedné za vtiahnutie roztaveného spájkovacieho kovu do spoja. Ak je kĺbová vôľa príliš veľká alebo príliš malá, alebo ak sú v kĺbe prekážky, kapilárna činnosť môže byť narušená, čo vedie k neúplnému vyplneniu kĺbu a tvorbe dutín.
Preventívne opatrenia
1. Príprava povrchu
Správna príprava povrchu je základom na zabránenie vzniku dutín v spájkovaných spojoch. Tu je niekoľko kľúčových krokov:
- Upratovanie: Dôkladne očistite podkladové materiály, aby ste odstránili všetky povrchové nečistoty. To možno vykonať pomocou rozpúšťadiel, ultrazvukového čistenia alebo mechanických metód, ako je pieskovanie. Napríklad, ak sú diely kontaminované olejom, na rozpustenie a odstránenie oleja možno použiť odmasťovacie rozpúšťadlo. Po vyčistení je dôležité zaobchádzať s dielmi opatrne, aby ste predišli opätovnej kontaminácii.
- Odstránenie oxidov: Oxidy na povrchu základných materiálov môžu zabrániť zmáčaniu a viesť k tvorbe dutín. Odstráňte oxidy chemickým leptaním alebo mechanickým obrusovaním. Napríklad v prípade medených častí možno na odstránenie povrchovej oxidovej vrstvy použiť mierne kyslý roztok.
2. Výber prídavného kovu na spájkovanie
Výber správneho spájkovacieho kovu je rozhodujúci pre zabránenie vzniku dutín. Zvážte nasledujúce faktory:
- Kompatibilita: Prídavný kov na tvrdé spájkovanie by mal byť kompatibilný so základnými materiálmi, pokiaľ ide o chemické zloženie a teplotu topenia. Napríklad pri spájkovaní nehrdzavejúcej ocele by sa mal zvoliť prídavný kov s dobrou odolnosťou proti korózii a vhodným rozsahom tavenia.
- Tekutosť: Výplňový kov s vysokou tekutosťou môže lepšie vyplniť spoj a znížiť pravdepodobnosť dutín. Skontrolujte špecifikácie výrobcu pre tekutosť prídavného kovu. Niektoré výplňové kovy sú formulované tak, aby mali vynikajúce tokové vlastnosti, ktoré môžu pomôcť zabezpečiť úplné vyplnenie spoja.
3. Návrh spoja
Správna konštrukcia spoja môže minimalizovať tvorbu dutín. Venujte pozornosť nasledujúcim aspektom:
- Kĺbový klírens: Vôľa spoja by mala byť v odporúčanom rozsahu pre použitý spájkovací kov. Príliš malá medzera môže brániť správnemu prúdeniu prídavného kovu, zatiaľ čo príliš veľká medzera môže viesť k nadmernej spotrebe prídavného kovu a potenciálnym dutinám. Vo všeobecnosti je vôľa spoja 0,05 - 0,2 mm vhodná pre väčšinu aplikácií spájkovania.
- Vetranie: Spoj navrhnite tak, aby umožňoval únik plynov počas procesu spájkovania. To sa dá dosiahnuť poskytnutím malých prieduchov alebo kanálov v spoji. Napríklad v komplexnej spájkovanej zostave možno na strategických miestach vyvŕtať malé otvory, ktoré umožnia únik plynov.
4. Kontrola atmosféry pece
Ako dodávateľ vákuovej spájkovacej pece viem, že kontrola atmosféry pece je nevyhnutná na zabránenie vzniku dutín.
- Úroveň vákua: Uistite sa, že úroveň vákua v peci je dostatočná na odstránenie plynov z oblasti spoja. Vysokokvalitné vákuum môže znížiť parciálny tlak plynov, čím sa zabráni zachyteniu plynu. Väčšina vákuových spájkovacích pecí môže dosiahnuť úroveň vákua 10^-3 až 10^-6 Torr, čo je vhodné pre mnohé aplikácie spájkovania.
- Zásypový plyn: V niektorých prípadoch môže zásyp pece inertným plynom, ako je argón, po dosiahnutí požadovanej úrovne vákua zabrániť oxidácii a zabezpečiť stabilné prostredie spájkovania. Prietok a čistota zásypového plynu by mala byť starostlivo kontrolovaná.
5. Parametre procesu spájkovania
Optimalizujte parametre procesu spájkovania, aby ste zabránili vzniku dutín:

- Rýchlosť vykurovania: Pomalá a kontrolovaná rýchlosť zahrievania môže pomôcť zabrániť rýchlemu vývoju plynu a zabezpečiť rovnomerné zahrievanie spoja. Pre väčšinu spájkovacích aplikácií sa často odporúča rýchlosť ohrevu 5 – 10 °C za minútu.
- Teplota a čas spájkovania: Teplota spájkovania by mala byť dostatočne vysoká na úplné roztavenie prídavného kovu, ale nie taká vysoká, aby spôsobila nadmerné vyparovanie alebo degradáciu materiálov. Čas spájkovania by sa mal tiež starostlivo kontrolovať, aby sa zabezpečilo správne navlhčenie a vyplnenie spoja. Informácie o vhodnej teplote a čase nájdete v odporúčaniach výrobcu prídavného kovu.
Využite našu vákuovú pec radu ZR
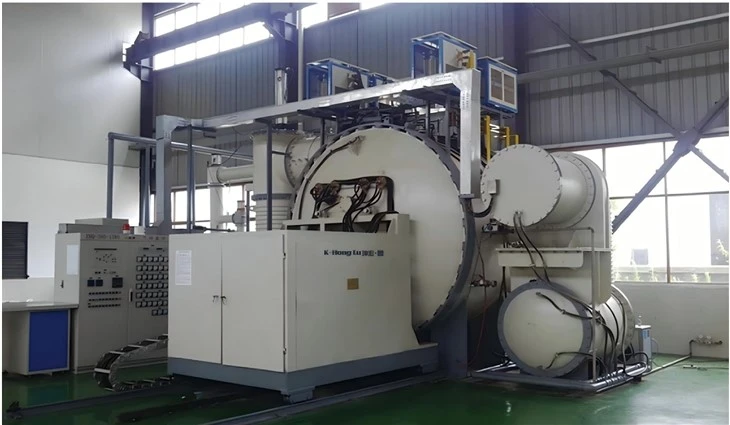
nášVákuová pec série ZRje navrhnutý s pokročilými funkciami, ktoré pomáhajú predchádzať tvorbe dutín v spájkovaných spojoch. Táto pec ponúka presnú reguláciu teploty, čo umožňuje pomalú a rovnomernú rýchlosť ohrevu. Vysokovýkonný vákuový systém dokáže dosiahnuť a udržiavať stabilnú úroveň vákua a účinne odstraňuje plyny z oblasti spoja. Okrem toho je pec vybavená systémom spätného plnenia plynu, ktorý môže poskytnúť kontrolovanú atmosféru inertného plynu, čím sa ďalej zvyšuje kvalita spájkovania.
Záver
Prevencia tvorby dutín v spájkovaných spojoch je mnohostranná výzva, ktorá si vyžaduje pozornosť pri príprave povrchu, výbere prídavného kovu, návrhu spoja, regulácii atmosféry pece a procesných parametroch. Dodržiavaním stratégií načrtnutých v tomto blogu a využívaním našich pokročilých vákuových spájkovacích pecí, ako je naprVákuová pec série ZR, môžete výrazne zlepšiť kvalitu vašich spájkovaných spojov.
Ak máte záujem dozvedieť sa viac o našich vákuových spájkovacích peciach alebo potrebujete pomoc pri predchádzaní vzniku dutín vo vašich procesoch spájkovania, pozývame vás, aby ste nás kontaktovali pre podrobnú diskusiu. Náš tím odborníkov je pripravený poskytnúť vám prispôsobené riešenia a podporu, aby vyhovovali vašim špecifickým potrebám spájkovania.
Referencie
- "Príručka spájkovania", Americká zváračská spoločnosť.
- "Technológia a aplikácie vákuovej pece", ASM International.
- Technické dokumenty od popredných výrobcov spájkovacích a vákuových pecí.